Ошибки Fagor 3700–3703: превышение программных лимитов по оси
Коды 3700–3703 в диагностике Fagor (серии 8055, 8060, 8070 и старше) сигнализируют о том, что ось вышла или пытается выйти за пределы программной зоны перемещения. Ошибка блокирует движение и часто застаёт оператора врасплох: механически ось стоит нормально, концевых упоров не касается, а стойка всё равно останавливает обработку. Разберёмся, что стоит за каждым из четырёх кодов, откуда берётся ложное срабатывание и как отличить программную настройку от реальной неисправности датчика обратной связи.
- Принцип работы программных лимитов оси
- Чем отличаются коды 3700, 3701, 3702 и 3703
- Основные причины появления ошибки
- Порядок диагностики
- Устранение и настройка параметров
- Типичные ошибки при устранении
- Профилактика и техническое обслуживание
Принцип работы программных лимитов оси
Программный лимит (software travel limit) — это виртуальная граница хода оси, заданная в параметрах ЧПУ, а не механическим концевым выключателем. Стойка постоянно сравнивает текущую координату оси с заданными значениями LIMIT+ и LIMIT− (в разных версиях прошивки Fagor обозначения могут отличаться, точные имена параметров уточняйте по руководству станка) и останавливает движение до физического удара каретки о концевик или ШВП (шарико-винтовую передачу) о упор.
Смысл в защите механики: программные лимиты срабатывают с запасом до аппаратных концевых выключателей, поэтому в норме ось никогда не должна их касаться при штатной работе программы. Если ошибка 3700–3703 появляется регулярно, это почти всегда сигнал о рассогласовании между тем, где стойка «думает», что находится ось, и тем, где она находится физически.
Для расчёта текущей координаты ЧПУ использует данные обратной связи — либо от энкодера двигателя (учитывает обороты вала и передаточное число ШВП), либо от линейного датчика перемещений, установленного непосредственно на оси. Второй вариант точнее, так как исключает влияние люфта винта и упругости муфты, поэтому на прецизионных станках чаще ставят линейки.
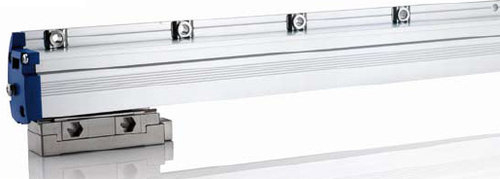
Линейка прямого измерения положения оси — снижает влияние люфта ШВП на фактическую координату и уменьшает риск накопленного расхождения, которое приводит к ложным срабатываниям программных лимитов.
Чем отличаются коды 3700, 3701, 3702 и 3703
Внутри диапазона 3700–3703 стойка Fagor разделяет ошибку по направлению превышения и по режиму, в котором оно произошло. Точная привязка кода к конкретному условию зависит от версии ЧПУ и модели станка, поэтому итоговую расшифровку всегда стоит сверять по руководству именно вашей стойки, но общая логика такова:
- 3700 — превышение положительного программного лимита (LIMIT+) в режиме автоматической работы.
- 3701 — превышение отрицательного программного лимита (LIMIT−) в режиме автоматической работы.
- 3702 — превышение лимита при ручном перемещении оси (JOG, маховик).
- 3703 — превышение лимита во время поиска референтной точки (базовой точки отсчёта, home) или сразу после него, когда фактическая позиция ещё не подтверждена системой.
Разделение по направлению важно на этапе диагностики: если ошибка стабильно всплывает только на одном направлении хода, вероятная причина — смещение нуля или неверно заданный параметр лимита именно в эту сторону. Если ошибка «плавает» и появляется то на одном, то на другом конце хода, скорее всего проблема в датчике обратной связи или в потере референции, а не в самих параметрах.
| Код | Условие срабатывания | Первое, что проверить |
|---|---|---|
| 3700 | Выход за LIMIT+ в автоматическом режиме | Значение параметра LIMIT+, координата в УП |
| 3701 | Выход за LIMIT− в автоматическом режиме | Значение параметра LIMIT−, точка старта программы |
| 3702 | Выход за лимит при ручном перемещении JOG/маховик | Скорость подачи оператора, износ упоров |
| 3703 | Выход за лимит при поиске референции | Датчик референции, целостность кабеля энкодера |
Основные причины появления ошибки
Практика показывает, что за одинаковым кодом на разных станках может стоять совершенно разная механика отказа. Перечислим причины по убыванию частоты встречаемости в сервисной практике:
- Смещение нулевой (референтной) точки. После сбоя питания, ложного срабатывания аварийного останова или ручного вмешательства в позицию оси стойка может «запомнить» неверный ноль, из-за чего реальная координата смещается относительно расчётной.
- Потеря отсчёта энкодера. Загрязнение оптического диска, обрыв экрана кабеля или наводки на линию передачи данных приводят к пропуску импульсов, накапливающемуся расхождению координат и, как следствие, к ложному превышению лимита.
- Износ или проскальзывание муфты между двигателем и ШВП. Даже небольшой люфт в соединении даёт расхождение между углом поворота вала двигателя и фактическим перемещением стола.
- Неверно заданные значения параметров LIMIT+/LIMIT−. После модернизации, замены УП (управляющей программы) станка или ошибки при вводе параметров лимиты могут не соответствовать реальному рабочему ходу оси.
- Некорректная точка старта программы обработки. Если система координат детали задана со смещением или инструмент стартует не из ожидаемой точки, траектория формально «упирается» в границу хода раньше времени.
- Механическое повреждение линейного датчика или его считывающей головки. Стружка, СОЖ (смазочно-охлаждающая жидкость) или удар по корпусу линейки искажают сигнал обратной связи.
Для проверки состояния датчиков обратной связи и энкодеров двигателей полезно заранее иметь под рукой запасной вариант — это ускоряет диагностику методом замены и снижает простой станка.
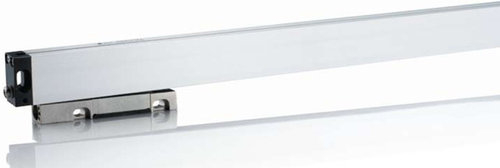
Оригинальный линейный датчик серии Fagor MOP для замены при подтверждённом отказе оптической считывающей головки или обрыве линии передачи сигнала.
Порядок диагностики
Прежде чем менять параметры или комплектующие, важно последовательно локализовать причину, а не устранять симптом. Рекомендуемый порядок действий:
- Зафиксируйте, в каком режиме и на каком направлении хода возникает ошибка — это сразу сужает круг подозреваемых узлов согласно таблице кодов выше.
- Сверьте текущие значения координат на экране диагностики с фактическим положением оси, измеренным независимо (например, рулеткой или индикатором от неподвижной базы).
- Проверьте параметры LIMIT+ и LIMIT− в сервисном меню — сверьте их с паспортными данными станка и с реальным рабочим ходом каждой оси.
- Выполните повторный поиск референтной точки и убедитесь, что после базирования расхождение с фактической позицией исчезает. Если координата снова «уплывает» после нескольких перемещений — проблема в обратной связи, а не в параметрах.
- Проверьте механическое состояние муфты между двигателем и ШВП, люфт винта, состояние оптической линейки и чистоту считывающей головки.
- При наличии подозрений на энкодер двигателя — проверьте целостность кабеля, экранирование и, если возможно, замените энкодер на заведомо исправный для диагностики методом исключения.
Если станок оснащён контактными измерительными системами для контроля позиционирования, в рамках диагностики полезно также проверить общую точность позиционирования оси — это помогает отличить локальный сбой от системного износа механики. Подробнее о датчиках позиционирования и их разновидностях можно почитать в материале про датчики линейных перемещений.
Устранение и настройка параметров
После локализации причины действия зависят от того, что именно вышло из строя или сбилось:
- Смещение референции. Выполните полное повторное базирование всех осей, при необходимости — переустановку датчика референции (концевого выключателя нулевой метки) в исходное положение согласно паспорту станка.
- Некорректные параметры лимитов. Скорректируйте LIMIT+/LIMIT− в сервисном меню, оставляя технологический запас 3–5 мм от механических упоров (точное значение уточняйте по руководству станка) — этого достаточно, чтобы избежать удара при разгоне оси.
- Неисправность линейного датчика. Проверьте электрическую целостность кабеля мультиметром, при обрыве экрана или обрыве жилы — замените кабель или сам датчик на аналогичный по интерфейсу.
- Проскальзывание муфты. Протяните крепёжные элементы муфты с моментом по руководству, при выработке шпоночного паза или посадочного места — замените муфту целиком, а не только элемент крепления.
- Отказ энкодера двигателя. При подтверждённой потере отсчёта или физическом повреждении корпуса энкодера потребуется его замена — подбор по артикулу конкретной модели двигателя снижает риск несовместимости по интерфейсу и разъёму.
Если станок недавно проходил модернизацию системы ЧПУ или замену привода, стоит также перепроверить корректность передаточного числа и электронного редуктора в параметрах — рассинхронизация этих значений с фактической механикой станка выглядит внешне точно так же, как ошибка программного лимита.
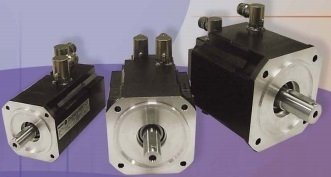
Сервомотор с интегрированным датчиком обратной связи для замены при подтверждённом отказе энкодера, когда потеря отсчёта приводит к ложным ошибкам программного лимита.
Типичные ошибки при устранении
При работе с кодами 3700–3703 персонал часто допускает несколько повторяющихся ошибок, которые продлевают простой станка:
- Сразу увеличивают значение программного лимита «с запасом», не разобравшись, почему ось вообще к нему подошла — это маскирует реальную неисправность обратной связи, а не устраняет её.
- Игнорируют разницу между кодами 3702 (JOG) и 3703 (референция) — а это разные по природе сбои: в первом случае чаще виноват оператор или скорость подачи, во втором — механика или датчик базовой точки.
- Меняют энкодер или линейку «на всякий случай», не проверив предварительно кабель и разъём — обрыв экранирования встречается чаще, чем отказ самого чувствительного элемента.
- Не выполняют контрольное базирование после любого вмешательства в механику оси (замена муфты, регулировка натяжения ремня) — из-за этого координата остаётся рассинхронизированной даже после устранения исходной причины.
Профилактика и техническое обслуживание
Большинство случаев появления кодов 3700–3703 можно предотвратить регулярным обслуживанием, а не разовым ремонтом:
- Проверяйте параметры программных лимитов при плановом ТО и после любой модернизации ЧПУ или замены привода.
- Следите за чистотой оптических линеек и считывающих головок — попадание СОЖ и стружки — основная причина преждевременного выхода линейных датчиков из строя.
- Контролируйте состояние муфт и крепежа приводов раз в квартал (периодичность уточняйте по регламенту станка) — люфт в соединении накапливается постепенно и не всегда заметен по звуку.
- Периодически проверяйте геометрическую точность станка независимыми средствами измерения — это позволяет отличить программный сбой от реального механического износа направляющих и ШВП.
Для комплексной проверки геометрии и точности позиционирования станка после устранения ошибки целесообразно провести отдельную калибровку — это подтверждает, что устранена именно причина, а не только симптом.

Независимая проверка позиционирования осей и геометрической точности станка после устранения ошибки программных лимитов — подтверждает корректность настройки и состояние механики.
FAQ: частые вопросы
Что означает ошибка 3703 конкретно, а не 3700–3702?
Код 3703 относится к превышению программного лимита во время поиска референтной точки или сразу после него, когда позиция ещё не подтверждена стойкой. Чаще всего это указывает на проблему с датчиком нулевой метки или с механикой оси, а не на неверные параметры лимита.
Можно ли просто увеличить значение программного лимита, чтобы ошибка исчезла?
Формально это уберёт сообщение об ошибке, но не устранит причину — риск удара оси о механический упор при этом возрастает. Правильнее сначала выяснить, почему ось вообще подошла к границе хода.
Как быстро отличить сбой энкодера от смещения референции?
Выполните повторное базирование оси. Если после него координата на экране совпадает с фактическим положением и держится стабильно при последующих перемещениях, дело было в референции; если расхождение возвращается после нескольких циклов — вероятнее проблема в датчике обратной связи.
Нужно ли останавливать станок при появлении кода 3700–3703 или можно продолжить работу?
Продолжать работу не стоит: ошибка означает, что стойка потеряла уверенность в реальном положении оси, и дальнейшее движение по программе может привести к столкновению с упором или обрабатываемой деталью.
Как часто нужно проверять параметры программных лимитов на станке с ЧПУ Fagor?
Проверку целесообразно включать в плановое ТО и обязательно выполнять после любой модернизации привода, замены датчика линейных перемещений или сервомотора — точную периодичность уточняйте по регламенту вашего станка.
Заключение
Ошибки 3700–3703 в системах Fagor редко бывают случайными — за ними почти всегда стоит либо сбитая референция, либо реальная деградация датчика обратной связи или механики привода. Разделение кодов по направлению и режиму работы даёт быструю подсказку, с чего начинать диагностику, а последовательная проверка от параметров до электрики экономит время на устранение.
Если после базирования и проверки параметров ошибка возвращается, а визуальный осмотр муфты и кабелей ничего не показывает, разумнее не гадать дальше самостоятельно, а обратиться к специалистам ООО «Эффективное производство» — поможем с диагностикой конкретной конфигурации ЧПУ Fagor и с подбором совместимых комплектующих взамен вышедших из строя.
Связанные материалы
Читайте также