Патроны Röhm: обзор линейки и подбор для станков с ЧПУ
Ошибка при выборе токарного патрона обходится дорого: биение заготовки сверх допуска портит партию деталей, а неправильно подобранный привод зажима снижает производительность станка на 20—30%. Röhm — один из старейших производителей зажимной оснастки в Европе, и его каталог включает десятки серий патронов под разные типы обработки. В статье разбираем принцип работы, основные линейки продукции, критерии подбора и типичные ошибки эксплуатации.
- Принцип работы и назначение токарного патрона
- Основные виды патронов Röhm
- Приводы зажима: ручной, пневматический, гидравлический
- Как выбрать патрон под станок и задачу
- Сравнение с патронами других производителей
- Типичные ошибки при выборе и эксплуатации
- Обслуживание и ресурс патрона
Принцип работы и назначение токарного патрона
Токарный патрон закрепляет заготовку на шпинделе станка и передаёт на неё крутящий момент во время обработки. Кулачки патрона перемещаются по радиальным пазам корпуса и сжимают заготовку с усилием, достаточным для удержания её при резании. От того, насколько равномерно распределено это усилие и насколько мало биение кулачков относительно оси вращения, зависит точность и повторяемость размеров детали.
В патронах Röhm усилие зажима создаётся через клиновой или рычажный механизм, преобразующий осевое перемещение тяги привода в радиальное движение кулачков. Чем проще и жёстче эта кинематическая цепь, тем выше повторяемость зажима и тем дольше сохраняется точность после тысяч циклов работы. Именно поэтому в линейке Röhm отдельно выделены серии для черновой обработки с высоким усилием зажима и серии прецизионных патронов для финишных операций с минимальным биением.
Основные виды патронов Röhm
Каталог Röhm делится на несколько крупных групп продукции, каждая из которых закрывает свою нишу применения.
- Трёхкулачковые самоцентрирующиеся патроны — базовое решение для токарной обработки цилиндрических и шестигранных заготовок. Кулачки перемещаются синхронно через спиральный механизм, обеспечивая быстрое центрирование без дополнительной выверки.
- Двухкулачковые и четырёхкулачковые патроны — применяются для несимметричных или эксцентричных заготовок, где требуется независимая регулировка каждого кулачка.
- Цанговые патроны — используются для точного зажима тонких и прутковых заготовок малого диаметра. Обеспечивают минимальное биение за счёт равномерного распределения усилия по всей длине цанги.
- Мембранные патроны — тонкостенная мембрана деформируется под давлением привода и прижимает кулачки к заготовке. Дают минимальное искажение геометрии тонкостенных деталей.
- Специальные и модульные системы — быстросменные губки, ступенчатые кулачки, патроны под конкретную серийную деталь.
Похожие по назначению серии выпускают и другие производители зажимной оснастки — например, патроны Kitagawa или продукция SMW-Autoblok. При подборе аналога важно сравнивать не только посадочный диаметр, но и усилие зажима, максимальную частоту вращения и класс точности.

Альтернатива патронам Röhm для токарной обработки — используется как замена при недоступности оригинала или для унификации оснастки на разных станках парка.
Приводы зажима: ручной, пневматический, гидравлический
Тип привода определяет усилие зажима, скорость смены заготовки и пригодность патрона для автоматизированной линии.
- Ручной привод — ключ или рычаг напрямую перемещает кулачки. Подходит для единичного производства и универсальных токарных станков без ЧПУ.
- Пневматический привод — цилиндр на заднем конце шпинделя создаёт усилие зажима от 3 до 8 кН в зависимости от диаметра патрона. Быстрая смена заготовки, но ограниченное усилие для тяжёлого точения.
- Гидравлический привод — усилие зажима до 30—50 кН и выше (уточняйте по паспорту конкретной модели), применяется на станках с ЧПУ для черновой и получистовой обработки крупных заготовок.
Выбор привода напрямую влияет на компоновку станка: под гидравлический патрон нужен маслостанция и поворотный гидроцилиндр на шпинделе, под пневматику — компрессор с осушителем воздуха. Если станок уже оснащён одним типом привода, менять его под другой патрон обычно нерентабельно — проще подобрать модель под существующую систему.

Цанговые патроны для точного зажима прутковых заготовок малого диаметра — применяются там же, где обычно используют цанговые серии Röhm.
Как выбрать патрон под станок и задачу
Подбор патрона начинается не с бренда, а с параметров станка и детали. Последовательность проверки такая:
- Посадочный фланец шпинделя — диаметр и тип крепления (A2, A6, ISO 702-2/702-3) должны совпадать с патроном без переходников или с проверенным переходным фланцем.
- Максимальная частота вращения шпинделя — у каждого патрона есть предельная скорость по паспорту, превышение снижает усилие зажима за счёт центробежной разгрузки кулачков.
- Требуемое усилие зажима — зависит от массы заготовки, вылета из патрона и сил резания при черновой обработке.
- Диапазон зажимаемых диаметров — для деталей разного размера в одной партии выгоднее патрон с широким диапазоном кулачков, чем набор сменных комплектов.
- Класс точности — для финишных операций и деталей с жёсткими допусками по биению нужны прецизионные серии, а не универсальные.
Для нестандартных заготовок — тонкостенных труб, квадратного профиля, деталей с несимметричной геометрией — стоит рассмотреть специализированную оснастку, например квадратные патроны OML или модульные быстросменные губки. Это позволяет избежать переделки штатного патрона под несерийную задачу.
Серия для автоматизированного точения с быстрой сменой цанги под разный диаметр прутка — вариант при модернизации станка или подборе замены изношенному патрону.
Сравнение с патронами других производителей
Röhm конкурирует с несколькими крупными производителями зажимной оснастки, каждый из которых силён в своей нише. Ниже — обобщённое сравнение по типовым характеристикам без привязки к конкретным моделям, точные цифры уточняйте по паспорту выбранного патрона.
| Производитель | Сильная сторона | Типовое применение |
|---|---|---|
| Röhm | Широкая линейка от ручных до прецизионных серий | Универсальное и точное точение |
| Kitagawa | Высокая скорость зажима, надёжность приводов | Серийное производство на станках с ЧПУ |
| SMW-Autoblok | Развитая линейка цанговых и специальных патронов | Точение прутка, автоматизированные линии |
| Auto Claws | Доступная замена для типовых задач | Универсальные токарные операции |
Подробный сравнительный обзор моделей и артикулов приведён в статье о производителях токарных патронов.
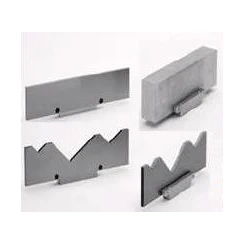
Сменные губки для быстрой переналадки патрона под разные заготовки без снятия основного кулачка — сокращают время смены партии деталей.
Типичные ошибки при выборе и эксплуатации
На практике большинство проблем с патронами возникает не из-за брака оснастки, а из-за неверного подбора или нарушения регламента обслуживания:
- Превышение допустимой частоты вращения — снижает фактическое усилие зажима за счёт центробежных сил, заготовка может провернуться при резании.
- Использование патрона без учёта вылета заготовки — большой вылет при недостаточном усилии зажима приводит к вибрациям и снижению качества поверхности.
- Игнорирование износа кулачков — выработанные направляющие пазы дают увеличенное биение задолго до видимых повреждений. Подробнее о подборе сменных элементов — в статье про кулачки для токарных патронов.
- Смешивание оснастки разных производителей без проверки посадки — переходные фланцы «на глаз» часто дают паразитное биение, которое трудно диагностировать позже.
- Отсутствие планового обслуживания привода — для пневматических и гидравлических патронов забитые уплотнения и утечки в контуре снижают усилие зажима постепенно, без явной аварии.
Обслуживание и ресурс патрона
Ресурс патрона напрямую зависит от условий эксплуатации: температуры, чистоты СОЖ (смазочно-охлаждающей жидкости), попадания стружки в механизм зажима. Базовые правила обслуживания:
- Плановая смазка кулачкового механизма — периодичность уточняйте по руководству конкретной модели, обычно раз в 40—80 часов работы при активной эксплуатации.
- Контроль биения кулачков раз в смену для прецизионных операций и раз в неделю для черновой обработки.
- Своевременная очистка направляющих пазов от стружки и абразивной пыли — основная причина преждевременного износа.
- Проверка усилия зажима привода после каждого планового ТО гидравлической или пневматической станции.
Если станок регулярно теряет точность позиционирования или зажима не только из-за патрона, но и из-за общего состояния оснастки, стоит рассмотреть комплексную проверку и повышение точности станка силами специалистов.
FAQ: частые вопросы
Чем цанговый патрон Röhm отличается от трёхкулачкового?
Цанговый патрон зажимает заготовку по всей окружности через упругую цангу и даёт меньшее биение на прутковых заготовках малого диаметра, тогда как трёхкулачковый универсален, но зажимает деталь только в трёх точках.
Можно ли поставить патрон Röhm на станок, где раньше стоял патрон другого производителя?
Да, если совпадает посадочный фланец шпинделя и тип крепления. При несовпадении нужен переходной фланец, который стоит проверять на биение отдельно после установки.
Какое усилие зажима нужно для черновой токарной обработки?
Точное значение зависит от массы и вылета заготовки, а также от сил резания — рассчитывается индивидуально и уточняется по паспорту конкретной модели патрона.
Как понять, что патрон пора менять, а не ремонтировать?
Если после замены изношенных кулачков и обслуживания привода биение всё равно превышает норму, скорее всего изношены направляющие пазы корпуса — в этом случае ремонт нерентабелен и патрон меняют целиком.
Нужен ли гидравлический привод для лёгкого точения на небольшом станке?
Не обязательно — для небольших заготовок и умеренных сил резания достаточно пневматического или даже ручного патрона, гидравлика оправдана при тяжёлой черновой обработке и высоких требованиях к усилию зажима.
Заключение
Патроны Röhm закрывают весь диапазон задач — от единичного производства на ручных станках до автоматизированных линий с гидравлическим приводом и прецизионным зажимом. Правильный выбор серии определяется не брендом, а совокупностью параметров: посадкой на шпиндель, диапазоном частот вращения, требуемым усилием зажима и классом точности под конкретную деталь.
Если нужно подобрать патрон под конкретный станок, найти совместимый аналог или диагностировать причину биения существующей оснастки — обратитесь к специалистам ООО «Эффективное производство»: поможем подобрать модель по паспортным данным станка и организуем поставку.
Связанные материалы
Читайте также