Marposs P7WB: обзор щупа настройки инструмента
Простой станка из-за неверно введённой коррекции на инструмент — типичная причина брака и потери времени на переналадку. Контактный щуп настройки инструмента Marposs P7WB снимает эту задачу с оператора: измерение длины и диаметра фрезы или резца выполняется автоматически по программе, без остановки на ручной замер. Разберём, как устроен щуп, чем он отличается от аналогов и на что обратить внимание при выборе и обслуживании.
- Назначение и принцип работы P7WB
- Конструкция и технические характеристики
- Совместимость со стойками ЧПУ
- Монтаж и настройка на станке
- Сравнение с аналогами — Renishaw, Blum, Hexagon
- Эксплуатация и типичные ошибки
- Заключение
Назначение и принцип работы P7WB
Marposs P7WB — контактный щуп настройки инструмента (tool setter), предназначенный для измерения длины и диаметра режущего инструмента непосредственно в рабочей зоне обрабатывающего центра. Щуп устанавливается на столе или на неподвижном элементе станка, а измерение производится перемещением оси станка до касания инструментом измерительной поверхности щупа.
Принцип работы построен на срабатывании контактного механизма при касании: внутри корпуса находится измерительная головка с прецизионным элементом, который при отклонении от нейтрального положения формирует электрический сигнал. Этот сигнал передаётся в систему ЧПУ, которая фиксирует координату оси в момент срабатывания и вычисляет фактическую длину или радиус инструмента. Результат автоматически записывается в таблицу коррекций.
Такая схема применяется вместо ручного щупа-индикатора или лазерного измерения вне станка и позволяет:
- сократить время наладки за счёт автоматического ввода коррекций;
- исключить ошибку оператора при ручном замере длины инструмента;
- контролировать поломку или износ инструмента непосредственно в цикле обработки;
- снизить количество остановок станка на измерение партии инструмента.
Подробнее о логике работы контактных систем измерения инструмента и детали можно почитать в статье о контактных измерительных системах для станков.
Конструкция и технические характеристики
Корпус P7WB выполнен из нержавеющей стали или коррозионностойкого сплава — щуп работает в зоне обработки, где присутствуют стружка и смазочно-охлаждающая жидкость (СОЖ). Измерительная поверхность закрыта защитной крышкой или мембраной, которая открывается только на время измерения — в остальное время механизм защищён от загрязнения.
Ключевые параметры, на которые ориентируются при подборе щупа (точные значения уточняйте по паспорту конкретной модели и руководству станка):
- повторяемость измерения — единицы микрометров;
- направление измерения — по одной или нескольким осям (для контроля длины и диаметра);
- тип выходного сигнала — контактный (сухой контакт) или через модуль сопряжения;
- степень защиты корпуса — рассчитана на присутствие СОЖ и стружки в рабочей зоне;
- усилие срабатывания измерительного механизма — подбирается под массу и жёсткость измеряемого инструмента.
Сигнал от щупа обрабатывается через интерфейсный модуль, согласующий контактный сигнал с входами системы ЧПУ. В зависимости от модели станка и стойки применяются разные схемы передачи — проводная, через модуль ввода-вывода или радиоканал (для мобильных исполнений измерительных систем).

Линейка контактных датчиков Marposs для измерения инструмента и детали в рабочей зоне станков с ЧПУ, включая исполнения, совместимые с P7WB по логике интеграции.
Совместимость со стойками ЧПУ
Щуп настройки инструмента — устройство, работающее в связке с логикой измерительного цикла на стороне стойки ЧПУ. Сигнал от P7WB через интерфейсный модуль поступает на вход системы, а цикл измерения запускается макропрограммой или встроенной функцией стойки. На практике интеграция реализуется на стойках Fanuc, Siemens, Heidenhain, Mazatrol и других — конкретный набор макросов и параметров зависит от модели станка и версии ЧПУ, поэтому перед закупкой щупа стоит уточнить схему подключения по документации станка.
Для настройки цикла измерения часто используется готовое программное обеспечение производителя измерительной системы, адаптированное под конкретную стойку. Ниже — примеры такого ПО для контактных и бесконтактных систем настройки инструмента, применимые по аналогичной логике интеграции:
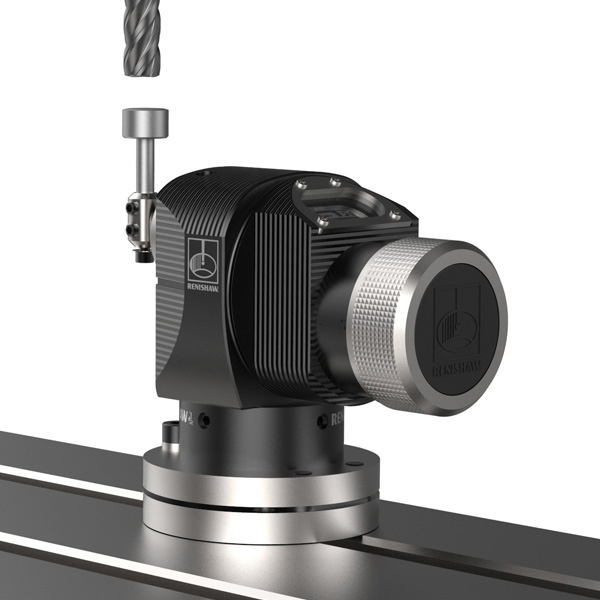
Пакет макросов для реализации цикла измерения контактным щупом на стойках Fanuc — используется как ориентир при настройке аналогичного цикла для P7WB.
Цикл настройки инструмента для стоек Siemens — показывает типовую логику интеграции измерительной оснастки со стойкой при подготовке параметров под P7WB.
Если станок оснащён нестандартной стойкой или устаревшей версией ПО, цикл измерения дорабатывается индивидуально — эту задачу целесообразно поручить специалистам, знакомым с конкретной платформой ЧПУ.
Монтаж и настройка на станке
Установка щупа настройки инструмента требует соблюдения нескольких принципов, общих для контактных измерительных систем:
- Щуп монтируется на жёстком, виброустойчивом основании — стол, неподвижная часть станины. Любой люфт в креплении искажает результат измерения.
- Зона установки защищается от прямого попадания стружки и обильного потока СОЖ либо оснащается защитной крышкой с механизмом открытия перед циклом измерения.
- Выполняется калибровка нулевой точки щупа относительно системы координат станка — процедура описана в руководстве и обычно выполняется однократно после монтажа, с периодической проверкой.
- Настраиваются параметры подвода — скорость приближения инструмента к измерительной поверхности на этапе позиционирования и пониженная скорость непосредственно перед касанием, чтобы не повредить механизм и получить стабильный результат.
- Проверяется электрическая часть — целостность кабеля, отсутствие наводок на линии сигнала, корректность настройки входа в контроллере станка.
Кабельные соединения и интерфейсные модули для измерительных датчиков в каталоге собраны в разделе измерительных датчиков и систем измерения. При заказе комплекта уточняйте разъёмы и длину кабеля под конкретную модель станка.
Если самостоятельная интеграция щупа в цикл ЧПУ вызывает сложности, услугу установки датчиков измерения детали и привязки инструмента можно заказать у специалистов — это снижает риск ошибок в параметрах цикла и ускоряет ввод оборудования в работу.
Сравнение с аналогами — Renishaw, Blum, Hexagon
Marposs P7WB — не единственное решение на рынке контактных щупов настройки инструмента. Ближайшие по классу и назначению аналоги — линейки Renishaw и Blum, а также датчики Hexagon, применяемые преимущественно в измерительных задачах, смежных с настройкой инструмента.
| Параметр | Marposs P7WB | Renishaw (серии tool setter) | Blum TC50/TC60 |
|---|---|---|---|
| Тип измерения | Контактное | Контактное / лазерное (в зависимости от модели) | Контактное / лазерное |
| Основное назначение | Измерение длины и диаметра инструмента | Измерение инструмента, контроль поломки | Измерение инструмента, контроль поломки |
| Интеграция со стойкой | Через макросы стойки и интерфейсный модуль | Готовые макропакеты под Fanuc, Siemens, Mazak | Индивидуальная настройка цикла |
| Условия эксплуатации | Зона обработки, наличие СОЖ и стружки | Зона обработки, наличие СОЖ и стружки | Зона обработки, наличие СОЖ и стружки |
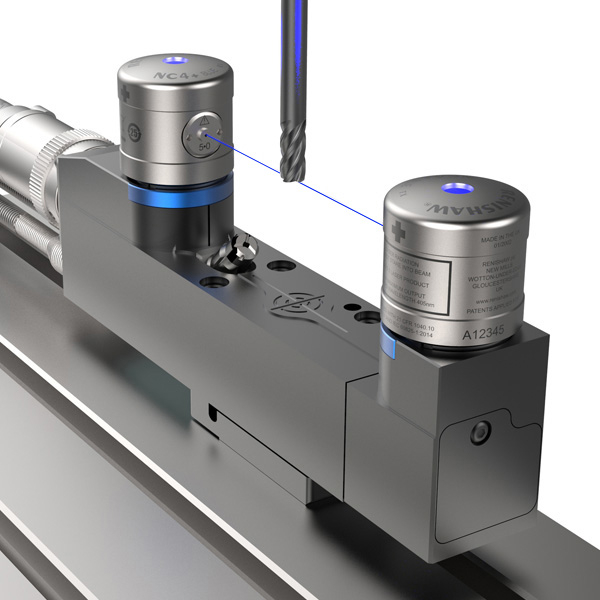
Выбор конкретной модели определяется не отвлечёнными характеристиками, а совместимостью с уже установленной на станке стойкой ЧПУ, доступностью макропрограмм и наличием сервисной поддержки для конкретного бренда. Подробное сравнение щупов Marposs T18, T25 и P7WB между собой приведено в отдельной статье — Marposs T18 vs T25 vs P7WB: сравнение. Если рассматриваете альтернативу от Renishaw, полезно изучить материал о датчике NC4 для контроля инструмента.
Контактные датчики Renishaw для измерения инструмента и детали — альтернатива Marposs P7WB при подборе измерительной оснастки под конкретную стойку ЧПУ.
Эксплуатация и типичные ошибки
Контактный щуп настройки инструмента — точный механизм, и большинство отказов связано не с браком устройства, а с нарушением условий эксплуатации:
- Загрязнение измерительной поверхности. Налипшая стружка или застывшая СОЖ на крышке щупа искажают момент срабатывания — перед циклом измерения зону нужно продувать или очищать по регламенту.
- Слишком высокая скорость подвода. Ударное касание инструмента о щуп на повышенной скорости повреждает измерительный механизм и приводит к нестабильным показаниям — параметры подвода задаются с учётом рекомендаций производителя.
- Неучтённый температурный дрейф. Разогрев шпинделя и станины в ходе смены меняет фактические размеры — для критичных по точности операций измерение инструмента повторяют после прогрева станка.
- Ослабленное крепление щупа. Вибрация со временем расшатывает крепёж основания, что приводит к смещению нулевой точки — крепёж и калибровку проверяют в рамках планового технического обслуживания.
- Повреждение кабеля сигнала. Перетирание изоляции в местах перегиба кабеля вызывает ложные срабатывания или полное отсутствие сигнала — трассу кабеля укладывают с учётом подвижных частей станка.
Периодическая проверка точности станка и измерительной оснастки в комплексе — часть общей задачи поддержания геометрической точности оборудования. Об этом подробнее в услуге проверки и повышения точности станков. Если щуп или интерфейсный модуль вышли из строя, для восстановления работоспособности можно обратиться к услуге ремонта промышленного оборудования.
FAQ: частые вопросы
Что измеряет щуп Marposs P7WB — только длину инструмента или ещё диаметр?
Щуп рассчитан на измерение как длины, так и диаметра инструмента — конкретный набор измеряемых параметров зависит от исполнения щупа и настройки цикла в ЧПУ.
Можно ли установить P7WB на станок со стойкой Fanuc, если ранее использовался щуп другого производителя?
Как правило, да, но потребуется адаптировать макропрограмму измерительного цикла и заново откалибровать нулевую точку под новый щуп — уточняйте совместимость по документации станка.
Как часто нужно калибровать щуп настройки инструмента?
Периодичность зависит от интенсивности эксплуатации и требований к точности — рекомендуется проверять калибровку в рамках планового ТО и после любого механического вмешательства в зону крепления щупа.
Почему щуп даёт нестабильные показания при измерении одного и того же инструмента?
Чаще всего причина в загрязнении измерительной поверхности, слишком высокой скорости подвода или ослабленном креплении основания — проверьте эти три фактора в первую очередь.
Чем P7WB отличается от бесконтактных лазерных систем настройки инструмента?
Контактный щуп определяет размер по факту физического касания инструментом измерительной поверхности, тогда как лазерная система измеряет по пересечению луча — у каждой схемы свои требования к условиям эксплуатации и точности, выбор зависит от типа станка и техпроцесса.
Заключение
Marposs P7WB решает конкретную задачу — избавить наладчика от ручного измерения инструмента и снизить риск ошибки при вводе коррекций. Эффективность щупа определяется не только его характеристиками, но и корректностью интеграции с конкретной стойкой ЧПУ, качеством монтажа и соблюдением условий эксплуатации.
Если нужно подобрать щуп настройки инструмента под конкретную модель станка, согласовать цикл измерения со стойкой ЧПУ или диагностировать уже установленную систему — специалисты ООО «Эффективное производство» помогут с подбором оборудования и настройкой измерительного цикла.
Связанные материалы
Читайте также